网上商城


电装破解座舱升级两道关卡:辐射加热安全、再生PP气味等级管控
在座舱舒适性体验与材料技术持续升级的行业背景下,相关技术落地仍面临不少难点。2026中国汽车工程学会年会暨展览会(SAECCE 2026)大会现场,电装中国分享了两项针对性方案,围绕辐射加热安全、再生PP气味等级管控两大难题开展研发探索,助力座舱技术迭代落地。

车载辐射加热器:平衡节能、舒适与触碰安全
电动汽车冬季采暖带来续航衰减,是当前新能源汽车用户体验中的共性难题。传统座舱采暖以对流传热为主,需要加热整个座舱空气,能量损耗较高;座椅、方向盘加热等接触式方案,仅能改善局部接触位置,难以解决乘员下肢寒冷等问题。随着市场环境变化,主机厂对座舱热管理的诉求已从“车厢升温”转向“以乘员为中心”千人千面的个性化舒适体验,同时对加热时的触碰安全提出更高要求。电装辐射加热器技术正是顺应这一趋势研发,是实现以人为中心的舒适车内空间的解决方案之一。
在保持与传统空调同等舒适度的前提下,采用辐射加热器后,取暖能耗降低14%。以70kWh电池容量的车辆为例,理论续航里程可增加约16公里。节能效果与电动汽车行驶能耗、加热工况以及电池容量密切相关。电装(中国)投资有限公司上海技术中心HAVC技术部高级工程师咸苹苹表示:“假设CLTC续航里程为500 km,与不使用辐射加热器相比,使用辐射加热器可以使续航里程至少提升约5%。这一数值是基于车辆刚启动阶段,根据最严苛的高采暖工况保守估算。在稳态工况下,预计续航里程还可以得到进一步提升。”对于MPV等大空间车型,该技术的价值在后排使用中有更多体现,即便关闭后排HVAC暖风,依靠辐射热直接作用于人体,二排乘员膝部温热感受仍可明显改善,进入舒适温度区间的时间也相应缩短。
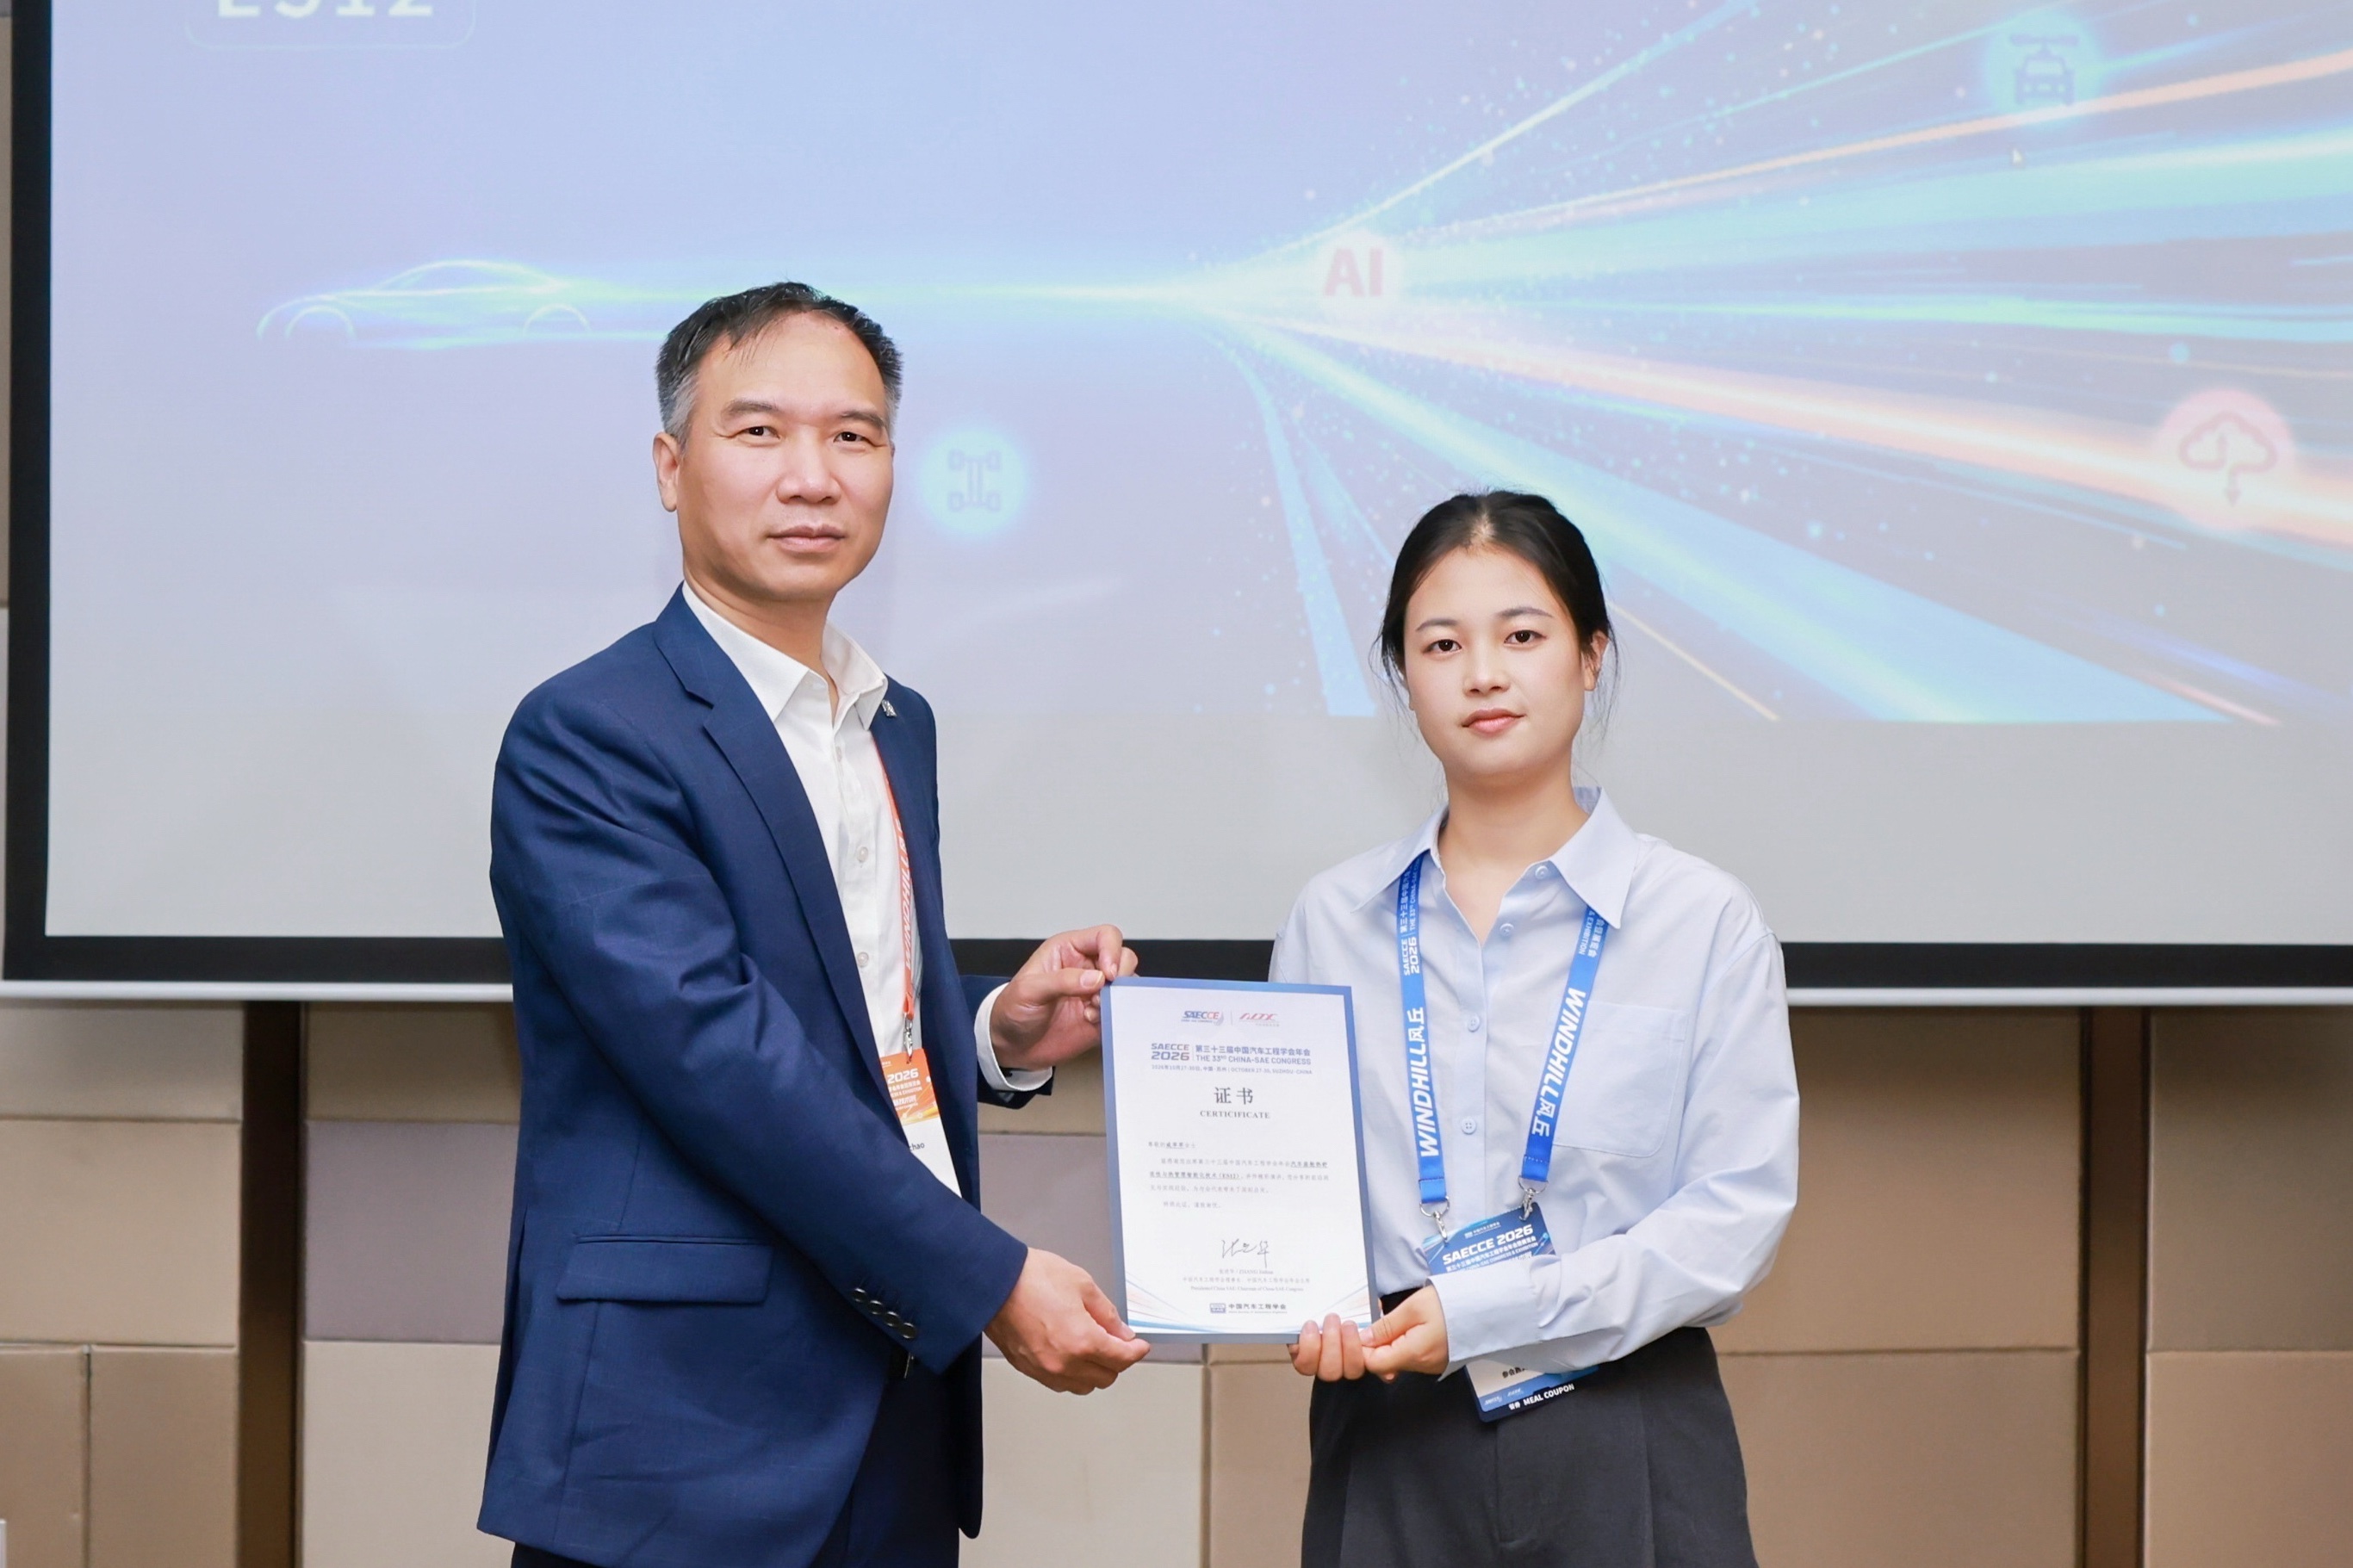
电装(中国)投资有限公司上海技术中心HAVC技术部高级工程师咸苹苹(右)
安全设计是辐射加热器装车落地的核心壁垒。为输出足够辐射热流,设备非接触状态下平均温度可达105℃,最高达到120℃。而人体皮肤存在明确阈值,接触温度超过43℃会逐步产生热疼痛感,超过60℃短时间内即存在烫伤风险。辐射加热器多布置于转向柱、手套箱内侧等内饰区域,属于乘员肢体极易触碰的位置,高工作温度与接触安全之间的平衡,成为开发过程中的主要难点。
电装并未采用简单增厚隔热层的保守方案,而是把热逸散率作为核心设计指标。热逸散率由材料热导率、比热与密度共同决定,反映材料在接触瞬间向人体传递热量的能力。团队通过技术处理,使总成热逸散率落入安全区间,接触界面温度可快速降至43℃以下。咸苹苹指出:“电装从结构与控制两方面确保触碰安全。辐射加热器在非接触状态下保持满足供暖需求的表面温度;当人体接触时,通过低热逸散率的加热器设计使得接触时的界面温度迅速下降,达到人体触碰不会感知到疼痛的安全设计目标。”同时,接触表皮材料会直接影响总成热逸散率表现,当前产品基于汽车常用织物内饰完成开发,未来应考虑不同表皮材料的热物性,对加热器设计开展针对性优化。
在车型适配层面,该技术并未局限于高端产品。咸苹苹介绍道:“针对不同车型,并非采用同一套搭载方案,而是按乘员使用场景灵活配置。”面向普及车型,可优先覆盖驾驶席和使用频率较高的前排区域,以较少的搭载点提供直接、快速的体感改善;面向高端车型,则可考虑后排车门、座椅周边等位置,形成更全面的环绕式取暖体验。通过模块化布置以及与整车热管理系统的协同,电装计划逐步扩大该技术的适用车型范围。
硬件层面虽已完成量产落地,市场推广仍面临现实障碍。咸苹苹坦言:“进一步推广的关键门槛,是让客户和用户更直观地理解并体验这种不同于暖风的取暖方式。由于很多人尚不习惯车厢内辐射热所带来的取暖感受,因此这种取暖方式较难被直观理解。”为此,电装持续面向主机厂与终端用户开展实车体验活动,以实际感受替代参数说明,多数体验反馈较为积极。但要让这类新型采暖方式形成普遍认知,仍需较长时间的市场培育。
面向未来三至五年,电装设定的目标较为明确:“我们希望让更多客户理解辐射加热器的供暖感受,推动更多车型采用该技术,让辐射加热器从新颖配置发展为被市场广泛理解和采用的汽车采暖方式。”商业化价值的评判包含多个维度:更多量产车型实现前后排多点位搭载、整车冬季采暖能耗实质性下降、乘员更快进入热舒适区间、二排等区域舒适性显著提升。“为实现上述目标,电装需要继续强化整车热管理协同、安全控制、人体热舒适评价和系统集成能力;同时将致力于开发与车辆内饰一体化的技术。”咸苹苹表示。这也意味着,该技术的规模化落地离不开内饰、座椅等上下游伙伴的协同配合。
再生PP材料气味等级管控:推动再生材料从验证体系走向量产应用
在“双碳”战略引导下,汽车行业再生材料应用已成为明确方向。通过回收塑料再制造零部件,可减少原生树脂消耗,降低产品全生命周期碳排放,助力整车企业完成ESG目标与再生材料占比指标。但再生材料大规模上车,始终面临两重阻碍:回收来源复杂带来的批次性能波动,以及再生料衍生的气味管控难题。伴随新能源汽车同质化加剧,座舱体验成为车企构建差异化竞争力的重要抓手,车内气味指标持续收紧,进一步放大了再生材料的量产难度。
电装(中国)投资有限公司上海技术中心材料采购部部长岑晗晶认为:“新能源汽车的快速普及在一定程度上缩小了传统动力总成带来的产品差异化,因此,‘冰箱、彩电、大沙发’等舒适化配置逐渐成为车企打造差异化竞争力的重要手段。其中,车内低气味化作为提升用户体验的重要卖点之一,也直接影响着内饰装饰材料的选定与应用。”需求传导到材料端的力度,比外界预想的更强。“比如,客户对我们提出气味要求,原来是3.5,一年以后希望打造成3.0。”0.5级的差距看似有限,但若不采用特殊改性手段,树脂本身很难达到3.0的气味等级,需要配套专项处理手段才能满足指标,岑晗晶表示。
 电装(中国)投资有限公司上海技术中心材料采购部部长岑晗晶
PP作为典型的泛用树脂,具备突出的性价比优势。在汽车行业竞争加剧背景下,挖掘PP材料潜力、推进高性能化与功能化开发,成为提升零部件竞争力的重要路径。
再生料添加比例并非越高越好。占比过高会造成零件强度、耐热性能与尺寸稳定性衰减。电装因此建立了梯度化验证流程,分别完成0至100%不同添加比例的物性测试,掌握材料性能随再生料占比提升的衰减规律,再结合零部件设计规格,确定最优配比。电装本次研究选取30%废餐盒来源的再生PP作为核心研究对象。在流程安排上,坚持先完成材料级全维度验证,再推进产品整机与极限工况测试,使材料缺陷在项目早期暴露,避免模具与样件完成后返工,减少试验资源浪费并压缩开发周期。
对于成本与品质的排序,岑晗晶指出:“成本固然是很重要的,但是我们在成本之前会把性能和质量稳定性放在成本之前,这是我们最基础的考虑方法。在当前汽车行业竞争日益激烈的环境下,快速导入新材料固然重要,但我认为更重要的能力,是在不被短期压力和急躁氛围左右的前提下,坚持基于充分验证的数据和事实进行判断,在确保品质、性能及可靠性的基础上,再推动材料的规模化应用。”这一判断,对当前处于新材料导入加速期的国内车企具有参考意义。
再生材料气味管控的最大痛点,在于传统感官评价模式的固有局限。岑晗晶指出:“目前汽车行业的气味评价仍以感官判定为主,存在较强的主观性,不同国家和评价机构之间的判定结果容易产生偏差。”同一批次样品,在不同机构、不同测试人员之间可能出现评分漂移,落到量产环节便会形成供方检测合格、主机厂复测不合格的风险。
针对这一共性问题,电装建立了分层评价路径。首先借助分析设备完成气味物质的定性与定量解析,明确单一组分的合格阈值;但单一组分管控无法覆盖多种气味物质叠加后的综合效应,因此引入PCA主成分分析的统计学方法,将仪器检测的物质种类与含量数据,同人体嗅觉评价结果建立对应关系,实现多组分叠加气味的综合判定。通过坐标可视化管理划分高、中、低气味区间,可实现材料批次的动态监控,把依赖人工嗅觉的主观判定,转化为仪器可检测、可复现的量化指标。
供应链端,回收与分选交由国内已有的成熟回收产业链和材料供应商完成,电装则对输入端设置约束:回收原料来源不得随意变更,回收物料需完成杂质剔除,所有来料在电装内部完成性能、气味、VOC 全套检测确认之后,方可投入生产。
面向中长期,汽车空调系统零部件的再生材料替换路径已有明确安排:2028至2029年,实现50%~60%产品采用再生材料;后续跟随国内汽车回收相关法规迭代配方;2032年力争实现100%应用再生材料。
该课题未来三至五年希望突破的门槛,并不限于材料配方。岑晗晶将目标指向评价体系的标准化:“这个课题不应仅作为中国电装区域的独立研究,而需要集结全球各地区材料技术力量共同参与。通过全球协同建立统一的实验方法与管理标准,并将主观气味感知转化为客观、可量化的指标,再争取获得主机厂认可,为再生材料在汽车行业的大规模应用提供基础支撑。”
结语
两项技术虽分属热管理与材料领域,研发逻辑却有相通之处:均是把行业中模糊的体验诉求,转化为可测试、可验证、可量产的工程方案。辐射加热器将“暖不暖”落到接触界面温度与热逸散率,再生材料将“臭不臭”落到成分含量与统计模型。电动化转型过程中,零部件企业的技术积淀,不只体现在参数指标,更体现在安全、性能、成本、可持续多重约束下找到可行的量产路径。这既是电装两项技术当前所处的阶段,也是产业链协同需要共同面对的课题。
分享


投稿事宜
编辑部
邮箱:soam@oauto.com
联系合作
主编:朱敏慧
邮箱:lisa@oauto.com
广告执行
总监:卢捷
邮箱:lujie@oauto.com

小程序电子杂志

微信公众号
上海《汽车与配件》杂志社有限公司 © 2023 All rights reserved. 沪ICP备2023005528号
